Métal et quincaillerie · Spécifications du mobilier
Acier inoxydable poli : spécifications pour le mobilier
Une finition structurelle réfléchissante pour tables en acier poli, piètements et mobilier d’hôtellerie exigeant des surfaces métalliques nettoyables.
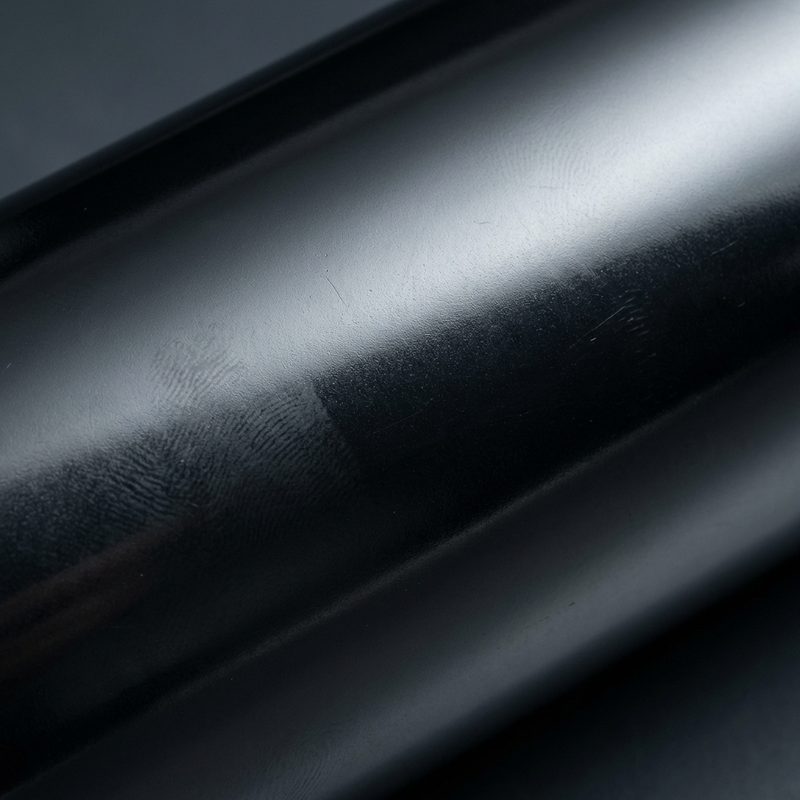
Référence du matériau présenté
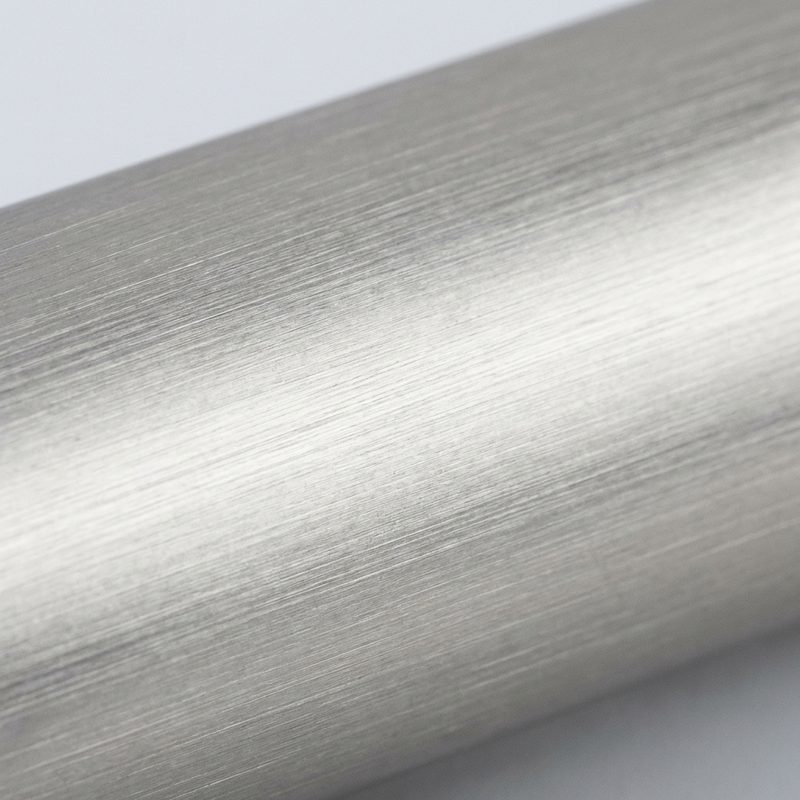
Surface miroir ou poli brillant, raccord de finition des soudures conformément à l’échantillon approuvé
Guide du matériau · données du fournisseur requises pour validation
Les critères de choix du matériau
L’adéquation au projet en un coup d’œil.
Spécifiez ensemble le métal de base, la préparation, la finition décorative, la brillance, le sens de brossage et la classe d’exposition.
Idéal pour
- +Structures et piétements nettoyables ; usage en littoral uniquement avec la nuance d’acier inoxydable et la finition validées
À éviter lorsque
- −La nuance d’acier inoxydable n’est pas déclarée ou des produits de nettoyage contenant des chlorures seront utilisés
- Intensité d’usage
- Élevée
- Entretien
- Faible
- Variation visuelle
- Faible
- Budget relatif
- ●●●○
- Environnements adaptés
- Intérieur · Usage intensif · Extérieur couvert · Extérieur exposé · Milieu côtier
Présentation du matériau
Applications les plus demandées dans le mobilier
Spécifiez à la fois le métal de base et la finition décorative. « Finition laiton » peut désigner du laiton massif, de l’acier laitonné, de l’acier inoxydable PVD ou de la peinture ; les performances et le coût diffèrent considérablement.
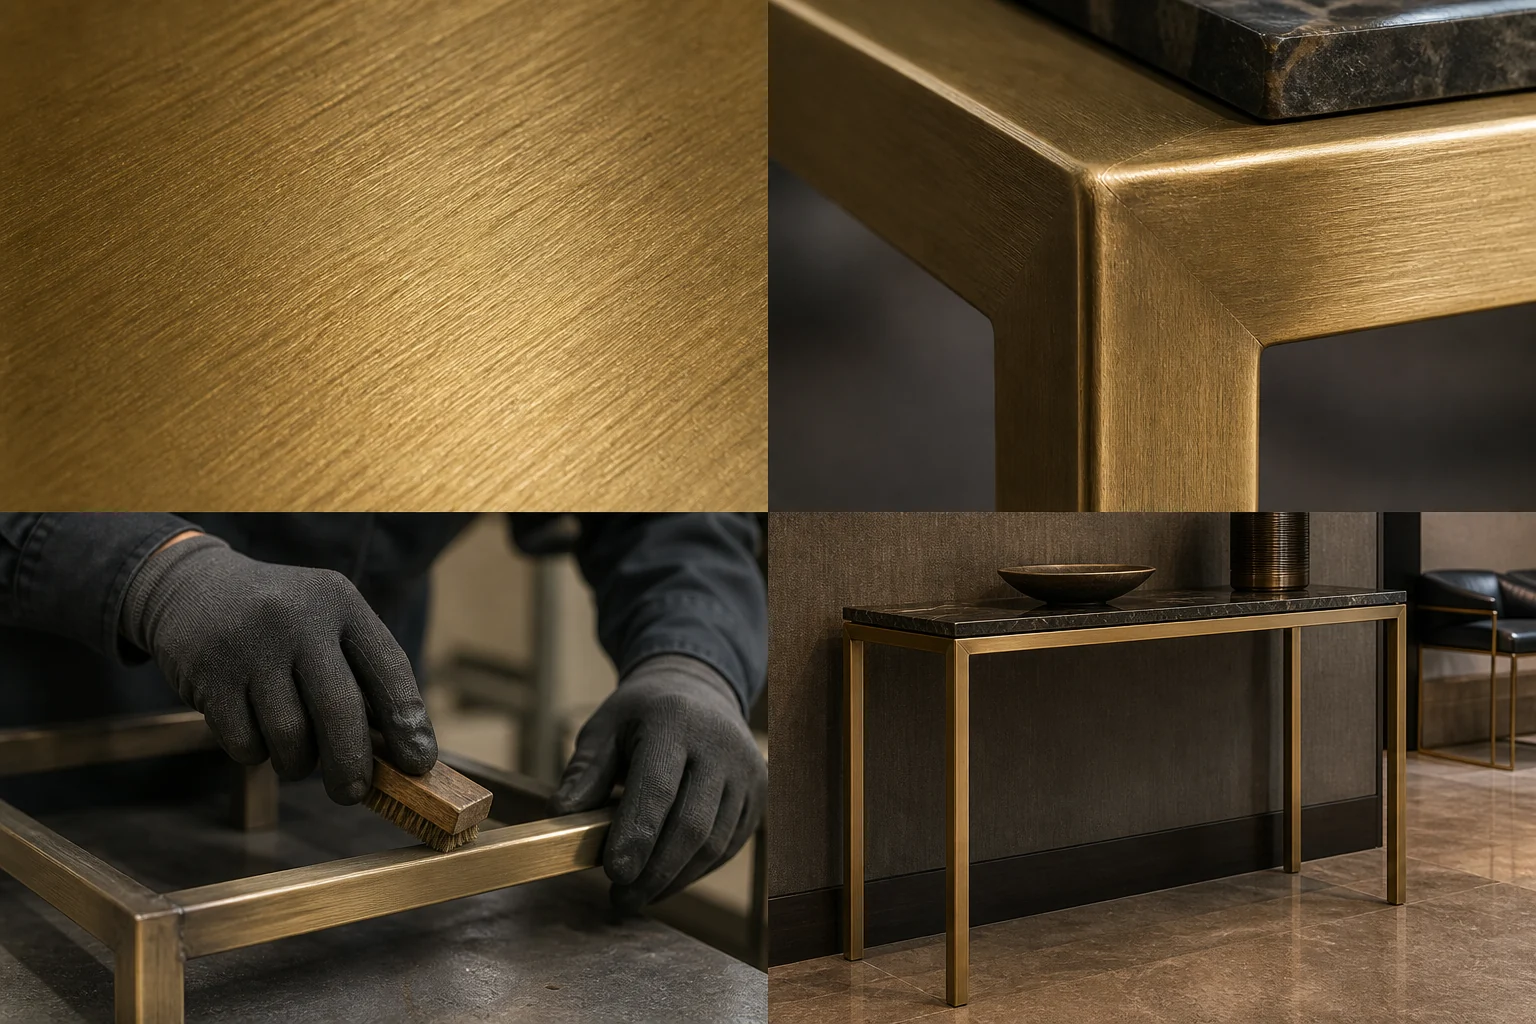
Tableau des exigences propres au matériau
Dix contrôles propres à ce matériau précis, et non des lignes héritées de la catégorie. Les valeurs finales sont confirmées à partir des données du fournisseur, de l’échantillon du projet et des plans d’exécution.
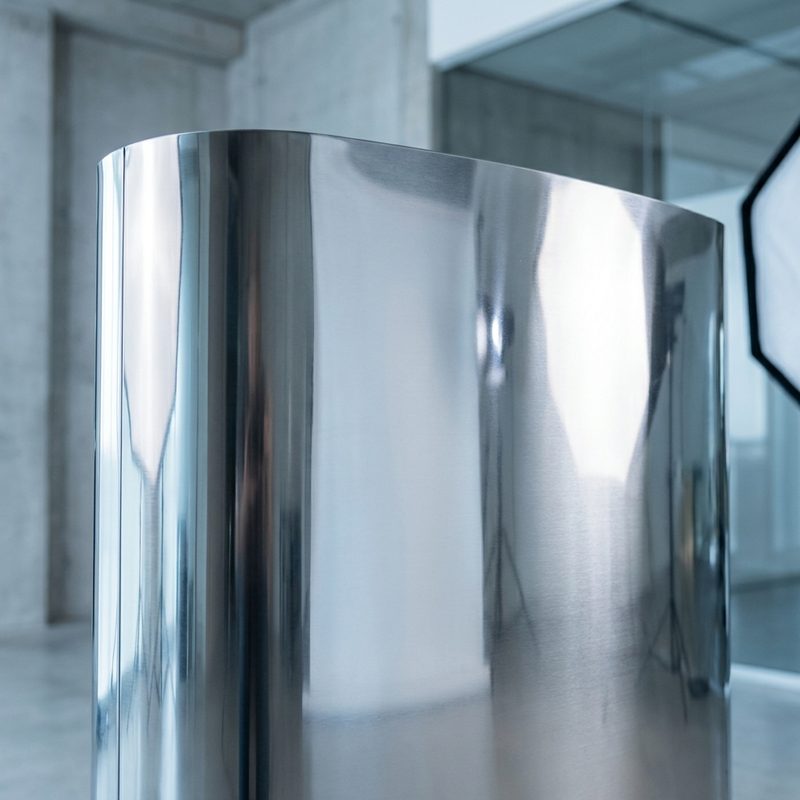
- Référence déclarée pour le projet
- Acier inoxydable poli : Surface miroir ou poli brillant, raccord de finition des soudures conformément à l’échantillon approuvé
- Identité précise du matériau
- Acier inoxydable poli ; nuance 304 pour les intérieurs contrôlés appropriés et nuance 316 évaluée pour l’exposition côtière/aux chlorures.
- Définition technique du système
- Système structurel/décoratif en acier inoxydable poli miroir ou haute brillance. La nuance d’alliage, la finition des soudures, la déformation et l’exposition aux chlorures régissent la performance au-delà de la réflectivité.
- Élément distinctif du choix
- Substrat structurel résistant à la corrosion et finition miroir/haut poli réparables lorsque la nuance et la fabrication sont maîtrisées.
- Décision déterminante pour la validation
- Choisir la nuance 304 uniquement pour les intérieurs contrôlés lorsqu’elle convient ; évaluer la nuance 316 pour les expositions littorales/aux chlorures et interdire les produits de nettoyage contenant des chlorures quel que soit le brillant.
- Solution de remplacement non équivalente
- L’acier doux poli, le chromage et les nuances d’inox non déclarées ne sont pas équivalents.
- Point de vigilance à la fabrication
- Séparer les outils, maîtriser l’apport thermique et les déformations liés au soudage, éliminer les contaminations et passiver si nécessaire avant le polissage final.
- Limite d’exposition au climat du Golfe
- Utiliser une surface lisse en nuance 316 ou dans une nuance appropriée, un drainage et un plan de nettoyage en milieu salin dans le Golfe ; même l’inox peut présenter des taches de rouille superficielle (tea staining).
- Règle d’entretien propre au matériau
- Nettoyer dans le sens du poli avec des produits sans chlorures et éliminer les sels avant qu’ils ne se concentrent dans les interstices.
- Refuser la livraison si
- Refuser la rouille ferreuse, les halos de soudure, les déformations, les rayures profondes, un poli hétérogène ou une nuance non documentée.
Dossier de validation
Documents requis avant commande.
Guide du matériau · données du fournisseur requises pour validation
- Acier inoxydable poli : Justificatifs d’identité et de provenance : Acier inoxydable poli ; nuance 304 pour les intérieurs contrôlés appropriés et nuance 316 évaluée pour l’exposition côtière/aux chlorures.
- Acier inoxydable poli : Justificatif signé du choix retenu : Le certificat matière correspond aux sections et aux fixations de production.
- Acier inoxydable poli : Deuxième critère de validation technique : La première pièce de série de grand format est inspectée sous l’éclairage du projet, en observant les longues lignes qui se reflètent sur la surface.
- Acier inoxydable poli : Justificatif de conformité en fin de fabrication : Séparer les outils, maîtriser l’apport thermique et les déformations liés au soudage, éliminer les contaminations et passiver si nécessaire avant le polissage final.
Délai et disponibilité
À confirmer après le choix de la provenance, de la finition et des quantités
Atlas d’inspection de la famille
Une référence visuelle commune pour la construction et la fabrication.
Cet atlas est commun à la famille de matériaux ; il ne constitue pas un relevé microscopique de cette sélection précise. L’échantillon validé et les documents fournisseur à jour font foi pour la couleur et la construction finales.
Identité du matériau
Ce qui est unique, et ce qui est partagé avec la famille.
Les caractéristiques distinctives du matériau précis viennent en premier. Les connaissances communes à la famille sont explicitement séparées dans une annexe repliable, au lieu d’être présentées comme un contenu unique.
50 points propres au matériau · 39 références communes à la famille
01 · Caractéristiques distinctives du matériau
Qu’est-ce qui distingue techniquement cette sélection précise ?
Position dans la famille de matériaux
Métal vivant massif / en tôle
- Référence à déclarer obligatoirement
- Acier inoxydable poli ; nuance 304 pour les intérieurs contrôlés appropriés et nuance 316 évaluée pour l’exposition côtière/aux chlorures.
- Élément distinctif du choix
- Substrat structurel résistant à la corrosion et finition miroir/haut poli réparables lorsque la nuance et la fabrication sont maîtrisées.
- Substitut non équivalent
- L’acier doux poli, le chromage et les nuances d’inox non déclarées ne sont pas équivalents.
- Refuser la livraison lorsque
- Refuser la rouille ferreuse, les halos de soudure, les déformations, les rayures profondes, un poli hétérogène ou une nuance non documentée.
Référence commune à la famille
Ouvrir l’annexe technique commune à la famille « Métal et quincaillerie »
Cette annexe s’applique à toute la famille « Métal et quincaillerie ». Elle constitue une référence complémentaire ; son contenu n’est pas comptabilisé parmi les informations propres à ce matériau.
02 · Anatomie du système
Le matériau ne se résume pas à sa surface.
Système structurel/décoratif en acier inoxydable poli miroir ou haute brillance. La nuance d’alliage, la finition des soudures, la déformation et l’exposition aux chlorures régissent la performance au-delà de la réflectivité.
01Surface décorative supérieure
Fonction de la couche
Polissage, patine, placage électrolytique, PVD, vernis incolore ou thermolaquage déterminent la couleur, la brillance et la réponse au toucher.
Comment vérifier
Nommer le procédé exact de finition, le produit/l’empilement des couches et le sens du brossage.
02Prétraitement / sous-couche
Fonction de la couche
Le nettoyage, la couche de conversion, les sous-couches d’accrochage ou les primaires assurent l’adhérence et la résistance à la corrosion.
Comment vérifier
Exiger une déclaration de procédé et des preuves d’adhérence/de résistance à la corrosion pour l’exposition concernée.
03Métal de base
Fonction de la couche
L’acier inoxydable, l’acier doux, le laiton, le bronze, le cuivre ou l’aluminium déterminent la résistance, la corrosion et la réparation.
Comment vérifier
Certificat matière/d’usine ou déclaration explicite de l’alliage/du substrat.
04Fabrication / assemblage
Fonction de la couche
L’épaisseur des tubes/tôles, les soudures, le brasage, les fixations, les évacuations et les désolidarisants déterminent la performance structurelle et anticorrosion.
Comment vérifier
Les plans d’exécution et la première pièce de série révèlent les soudures, les retours intérieurs, les arêtes et les interfaces entre métaux dissemblables.
03 · Jalons de décision
Valeurs de référence et exigences du projet.
Métal de base / alliage
01- Plage de référence
- Indiquer l’alliage/la nuance et la forme du produit ; « couleur laiton », « chromé » ou « aspect inox » ne constituent pas un substrat.
- Règle du projet
- Utiliser un seul substrat et un seul procédé déclarés pour les pièces visibles adjacentes.
- État des justificatifs
- Certificat matière ou déclaration du fournisseur
Classe d’exposition
02- Plage de référence
- Intérieur climatisé, intérieur humide, extérieur abrité, extérieur exposé ou littoral/chlorures.
- Règle du projet
- La nomenclature des finitions doit indiquer l’exposition avant le choix du revêtement ou de la nuance.
- État des justificatifs
- Localisation du projet et justificatifs du système de finition
Empilement du revêtement / du placage électrolytique
03- Plage de référence
- La chimie et l’épaisseur des couches sont propres au procédé ; consigner le prétraitement, les sous-couches, la couche de finition et le durcissement.
- Règle du projet
- La similitude de couleur ne saurait établir une performance équivalente en corrosion ou en usure.
- État des justificatifs
- Fiche de procédé et données de couches mesurables
Adhérence
04- Plage de référence
- Utiliser la méthode adaptée au type et à l’épaisseur du revêtement ; l’ISO 2409 s’applique aux systèmes de peinture/revêtement appropriés.
- Règle du projet
- Tester la géométrie de la pièce fabriquée, et pas seulement une éprouvette plane de laboratoire.
- État des justificatifs
- Résultat d’adhérence et échantillon témoin fabriqué
Preuves de résistance à la corrosion
05- Plage de référence
- Les résultats ISO 9227 au brouillard salin décrivent la résistance à l’essai mais ne prédisent pas à eux seuls le classement à long terme sur site.
- Règle du projet
- Définir conjointement le substrat, l’incision, la durée, la cotation et l’exposition réelle.
- État des justificatifs
- Rapport actuel du système et justification de l’environnement
Tolérance visuelle
06- Plage de référence
- Couleur, texture, brillance, sens du brossage, marquage des soudures à travers la finition, déformation et réponse aux traces de doigts.
- Règle du projet
- Approuver un échantillon assemblé aux dimensions prévues pour la production sous l’éclairage du projet.
- État des justificatifs
- Première pièce de série signée et échantillons limites
04 · Comparaison au sein de la famille
Quatre systèmes visuellement proches mais techniquement non équivalents.
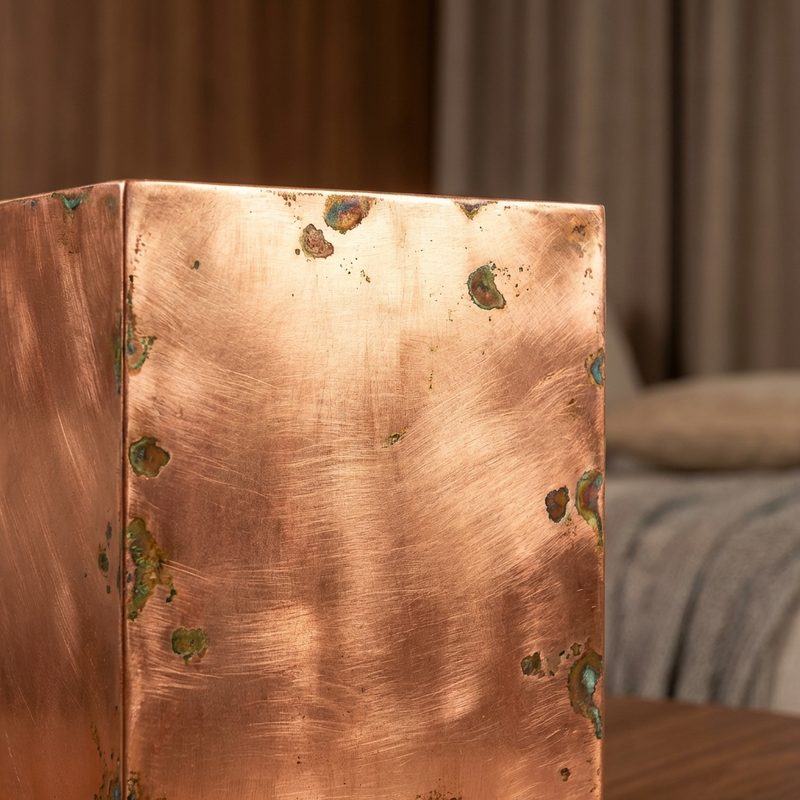
Métal vivant massif / en tôle
- Usage optimal
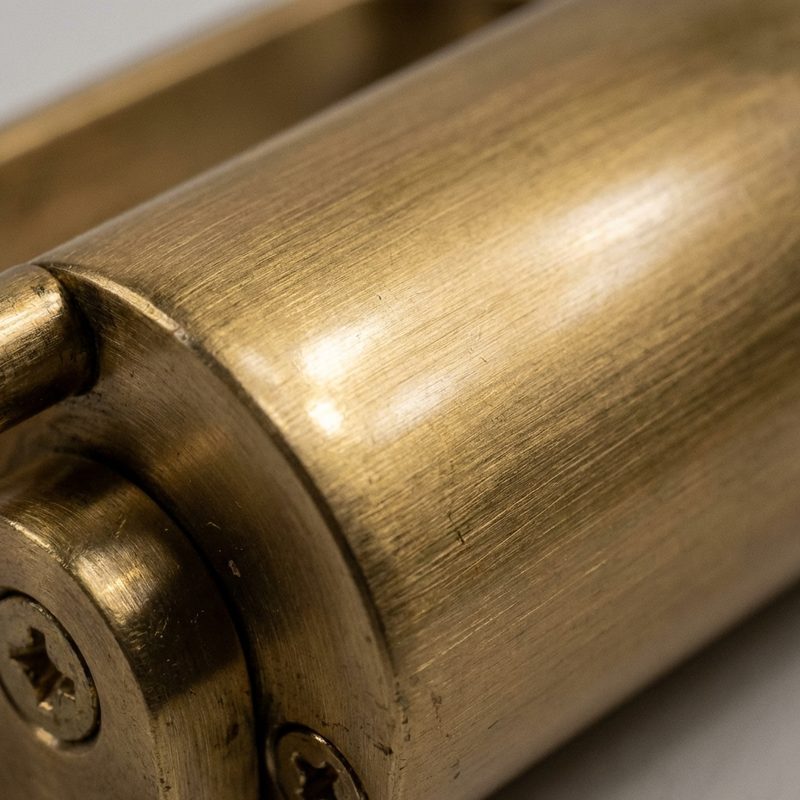
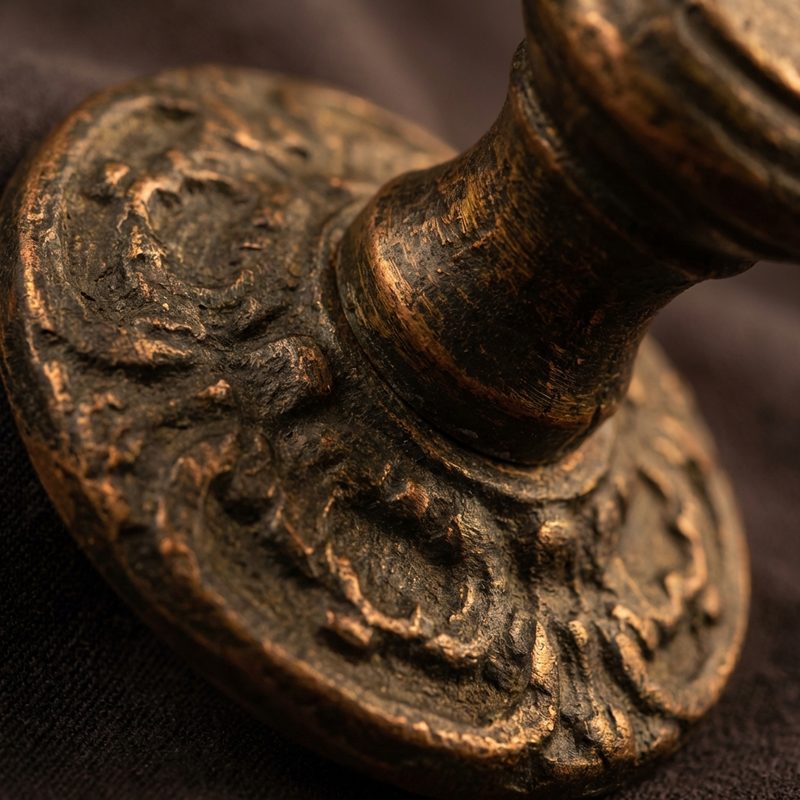
- Laiton, bronze ou cuivre haut de gamme lorsque la patine naturelle et la réparation sont voulues.
- Compromis / contrainte
- La couleur évolue au toucher, selon l’atmosphère et le nettoyage, sauf si le métal est protégé.
Finition électrolytique
- Usage optimal
- Chrome brillant, nickel et couleurs métalliques décoratives sur substrats techniques.
- Compromis / contrainte
- Les sous-couches, la couverture des arêtes, la porosité et la réparabilité sont essentielles.
PVD sur acier inoxydable
- Usage optimal
- Couleurs métalliques haut de gamme homogènes offrant une bonne résistance à l’usure sur des pièces en acier inoxydable adaptées.
- Compromis / contrainte
- Le lot de couleur, le polissage du substrat, la préparation des soudures et le procédé de remise en finition exigent une maîtrise.
Métal thermolaqué
- Usage optimal
- Couleur et texture robustes pour les châssis en acier ou en aluminium et le mobilier à usage professionnel en série.
- Compromis / contrainte
- La protection dépend de l’alliage/du substrat, du prétraitement, de la couverture des arêtes, de la cuisson et d’une chimie adaptée à l’exposition.
05 · Manuel d’atelier
Points d’arrêt, de la réception à l’autorisation de mise en production.
Points de fabrication clés pour ce matériau précis
Séparer les outils, maîtriser l’apport thermique et les déformations liés au soudage, éliminer les contaminations et passiver si nécessaire avant le polissage final.
-
01Réception des matériaux
Consigne de contrôle
Vérifier l’alliage/la nuance, la section, l’épaisseur, l’état de surface, la traçabilité et la séparation au stockage.
Justificatif de clôture
Certificat d’usine/étiquette et contrôle à réception
-
02Découpe / formage
Consigne de contrôle
Maîtriser les rayons de pliage, le sens du grain, les marques d’outil, l’adoucissement des arêtes et le film de protection.
Justificatif de clôture
Premier composant formé comparé au plan de section
-
03Soudage / brasage
Consigne de contrôle
Utiliser un métal d’apport compatible, un apport de chaleur maîtrisé, un meulage complet et des outils exempts de contamination.
Justificatif de clôture
Procédure de soudage et examen de la première pièce de série non finie
-
04Prétraitement / finition
Consigne de contrôle
Nettoyer, prétraiter et revêtir selon le procédé déclaré ; orienter le brossage et accrocher les pièces de manière à éviter les variations visibles.
Justificatif de clôture
Enregistrement du procédé par lot et éprouvettes témoins
-
05Première pièce de série assemblée
Consigne de contrôle
Inspecter la couleur, le raccord de finition des soudures, la déformation, les arêtes, les fixations, la désolidarisation, l’évacuation et la réponse au toucher.
Justificatif de clôture
Assemblage aux dimensions prévues pour la production signé sous l’éclairage du projet
06 · Climat et exploitation
Matrice d’exposition au climat du Golfe et plan d’entretien.
Avertissement climatique propre au matériau
Utiliser une surface lisse en nuance 316 ou dans une nuance appropriée, un drainage et un plan de nettoyage en milieu salin dans le Golfe ; même l’inox peut présenter des taches de rouille superficielle (tea staining).
01Intérieur climatisé
Recommandé- Comportement du matériau
- La plupart des systèmes décoratifs déclarés peuvent donner satisfaction lorsque le nettoyage est maîtrisé.
- Mesure de conception
- Sélectionner selon le toucher, l’usure et le procédé de réparation ; conserver un seul procédé de finition.
02Espace public où les contacts sont fréquents
Sous conditions- Comportement du matériau
- Les traces de doigts, le sébum, les bagues et les essuyages répétés révèlent les faiblesses du revêtement.
- Mesure de conception
- Approuver le vieillissement dû aux manipulations et la nettoyabilité sur les arêtes et les barres.
03Restauration / nettoyage chimique
Sous conditions- Comportement du matériau
- Les acides, les chlorures, les dégraissants et les liquides stagnants attaquent la finition et les assemblages.
- Mesure de conception
- Nommer les produits chimiques et protéger les pièges à liquides horizontaux, les soudures et les métaux dissemblables.
04Intérieur humide
Sous conditions- Comportement du matériau
- La condensation et l’humidité piégée s’amorcent aux arêtes de coupe, aux fixations et aux tubes non obturés.
- Mesure de conception
- Utiliser un alliage/système adapté, obturer/drainer les cavités et isoler les métaux entre eux.
05Extérieur couvert
Sous conditions- Comportement du matériau
- Les surfaces abritées peuvent retenir le sel et les salissures car la pluie ne les lave pas.
- Mesure de conception
- Sélectionner un système extérieur et prescrire un lavage régulier en prévoyant l’accès nécessaire.
06Extérieur côtier
À éviter- Comportement du matériau
- Les chlorures, les interstices, les finitions rugueuses et un nettoyage insuffisant accroissent le risque de piqûres et de brunissement (tea staining).
- Mesure de conception
- Évaluer un alliage 316/approprié ou un système duplex, une finition lisse, l’évacuation des eaux et l’entretien.
Plan d’entretien opérationnel
Règle d’entretien propre au matériau
Nettoyer dans le sens du poli avec des produits sans chlorures et éliminer les sels avant qu’ils ne se concentrent dans les interstices.
-
01Quotidien / hebdomadaire
Action
Éliminer la poussière et les traces de doigts avec un chiffon doux et le nettoyant neutre approuvé ; sécher soigneusement.
Interdit
Ni laine d’acier, ni tampon abrasif, ni produit lustrant inconnu.
-
02Après contamination
Action
Éliminer rapidement les sels, les acides alimentaires et les produits de nettoyage ; rincer lorsque le système le permet.
Interdit
Aucun nettoyant à base de chlorures ou d’eau de Javel sur l’acier inoxydable ou le métal décoratif par défaut.
-
03Mensuel / trimestriel
Action
Inspecter les soudures, les interstices, la face inférieure, les écaillages du revêtement, les fixations desserrées et les pièges à eau.
Interdit
Ne pas retoucher sur une corrosion active sans préparation.
-
04Lavage en zone littorale
Action
Fixer la fréquence selon la distance, l’abri, le dépôt de sel et la finition ; utiliser de l’eau potable à faible teneur en chlorures.
Interdit
L’exposition à la pluie ne constitue pas un plan d’entretien pour le mobilier abrité.
-
05Réparation
Action
Suivre le procédé de finition déclaré : repolissage/passivation, application d’une nouvelle couche, replaquage électrolytique ou remplacement du module.
Interdit
Ne pas dissimuler un changement de substrat ou de procédé de finition sous une peinture au ton assorti.
07 · Bibliothèque de référence
Les termes qui guident le choix et leurs sources.
Glossaire des matériaux
- 01PVD
- Dépôt physique en phase vapeur : mince revêtement décoratif déposé sous vide, le plus souvent sur acier inoxydable.
- 02Passivation
- Traitement qui élimine la contamination et favorise la couche passive protectrice de l’acier inoxydable.
- 03Brunissement (tea staining)
- Coloration brune superficielle de l’acier inoxydable liée à l’environnement, à la finition, à la fabrication et au nettoyage.
- 04Système duplex
- Deux systèmes de protection anticorrosion complémentaires, par exemple galvanisation plus thermolaquage.
- 05Sens de brossage
- Le grain linéaire visible créé par la finition ; une orientation irrégulière se lit comme une variation de teinte.
Sources professionnelles et normatives
- 01
ISO
Essais au brouillard salin ISO 9227
Brouillard salin neutre et méthodes d’essai de corrosion associées, avec les limites d’interprétation.
Ouvrir la source primaire ↗ - 02
ISO
Classification d’adhérence des revêtements ISO 2409
Classification par quadrillage pour les systèmes de peinture/revêtement adaptés.
Ouvrir la source primaire ↗ - 03
worldstainless
Propriétés de corrosion de l’acier inoxydable
Recommandations relatives à la nuance, aux chlorures, au film passif et à la corrosion en milieu littoral.
Ouvrir la source primaire ↗ - 04
worldstainless
Nettoyage et entretien
Références de nettoyage courant et d’élimination des taches pour les surfaces en acier inoxydable.
Ouvrir la source primaire ↗
Dossier technique propre au matériau
Acier inoxydable poli : contrôles de la décision à la production.
Chaque ligne ci-dessous est liée à l’identité, au facteur différenciant, à la fabrication, à l’exposition ou au protocole d’entretien de ce matériau ; aucune ligne générique de famille n’est incluse dans ce dossier.
8 contrôles distincts · 4 applications contextuelles des méthodes d’essai · 5 risques propres au matériau
Définition du système
Système structurel/décoratif en acier inoxydable poli miroir ou haute brillance. La nuance d’alliage, la finition des soudures, la déformation et l’exposition aux chlorures régissent la performance au-delà de la réflectivité.
Décision déterminante
Choisir la nuance 304 uniquement pour les intérieurs contrôlés lorsqu’elle convient ; évaluer la nuance 316 pour les expositions littorales/aux chlorures et interdire les produits de nettoyage contenant des chlorures quel que soit le brillant.
01 · Variables de sélection
Les paramètres à fixer dans le tableau des matériaux.
01Acier inoxydable poli : Nuance d’acier inoxydable
- Ce qui doit être déclaré
- Alliage/nuance déclarés, certificats matière et aptitude à l’exposition littorale/humide
- Base de validation
- Le certificat matière correspond aux sections et aux fixations de production.
02Acier inoxydable poli : Qualité du poli miroir
- Ce qui doit être déclaré
- Séquence de polissage, disparition des soudures, ondulation/déformation, rayures et réflexion directionnelle
- Base de validation
- La première pièce de série de grand format est inspectée sous l’éclairage du projet, en observant les longues lignes qui se reflètent sur la surface.
03Acier inoxydable poli : déclaration d’identité
- Ce qui doit être déclaré
- Acier inoxydable poli ; nuance 304 pour les intérieurs contrôlés appropriés et nuance 316 évaluée pour l’exposition côtière/aux chlorures.
- Base de validation
- Choisir la nuance 304 uniquement pour les intérieurs contrôlés lorsqu’elle convient ; évaluer la nuance 316 pour les expositions littorales/aux chlorures et interdire les produits de nettoyage contenant des chlorures quel que soit le brillant.
04Acier inoxydable poli : limites d’équivalence
- Ce qui doit être déclaré
- Substrat structurel résistant à la corrosion et finition miroir/haut poli réparables lorsque la nuance et la fabrication sont maîtrisées.
- Base de validation
- L’acier doux poli, le chromage et les nuances d’inox non déclarées ne sont pas équivalents.
05Acier inoxydable poli : exécution en atelier
- Ce qui doit être déclaré
- Séparer les outils, maîtriser l’apport thermique et les déformations liés au soudage, éliminer les contaminations et passiver si nécessaire avant le polissage final.
- Base de validation
- Le certificat matière correspond aux sections et aux fixations de production.
06Acier inoxydable poli : maîtrise de l’exposition au climat du Golfe
- Ce qui doit être déclaré
- Utiliser une surface lisse en nuance 316 ou dans une nuance appropriée, un drainage et un plan de nettoyage en milieu salin dans le Golfe ; même l’inox peut présenter des taches de rouille superficielle (tea staining).
- Base de validation
- N’autoriser la production que lorsque les détails du projet et le protocole d’entretien maîtrisent ce risque d’exposition précis pour le matériau « Acier inoxydable poli ».
07Acier inoxydable poli : protocole d’entretien en exploitation
- Ce qui doit être déclaré
- Nettoyer dans le sens du poli avec des produits sans chlorures et éliminer les sels avant qu’ils ne se concentrent dans les interstices.
- Base de validation
- Remettre une méthode de nettoyage et de réparation identifiée par son nom, propre au matériau « Acier inoxydable poli » ; les consignes d’entretien génériques de la famille ne valent pas validation.
08Acier inoxydable poli : limites de refus à la livraison
- Ce qui doit être déclaré
- Refuser la rouille ferreuse, les halos de soudure, les déformations, les rayures profondes, un poli hétérogène ou une nuance non documentée.
- Base de validation
- L’échantillon signé, la première pièce de série et le contrôle à la livraison doivent tous démontrer l’absence de ce motif de refus pour le matériau « Acier inoxydable poli ».
| Variable | Ce qui doit être déclaré | Base de validation |
|---|---|---|
| 01Acier inoxydable poli : Nuance d’acier inoxydable | Alliage/nuance déclarés, certificats matière et aptitude à l’exposition littorale/humide | Le certificat matière correspond aux sections et aux fixations de production. |
| 02Acier inoxydable poli : Qualité du poli miroir | Séquence de polissage, disparition des soudures, ondulation/déformation, rayures et réflexion directionnelle | La première pièce de série de grand format est inspectée sous l’éclairage du projet, en observant les longues lignes qui se reflètent sur la surface. |
| 03Acier inoxydable poli : déclaration d’identité | Acier inoxydable poli ; nuance 304 pour les intérieurs contrôlés appropriés et nuance 316 évaluée pour l’exposition côtière/aux chlorures. | Choisir la nuance 304 uniquement pour les intérieurs contrôlés lorsqu’elle convient ; évaluer la nuance 316 pour les expositions littorales/aux chlorures et interdire les produits de nettoyage contenant des chlorures quel que soit le brillant. |
| 04Acier inoxydable poli : limites d’équivalence | Substrat structurel résistant à la corrosion et finition miroir/haut poli réparables lorsque la nuance et la fabrication sont maîtrisées. | L’acier doux poli, le chromage et les nuances d’inox non déclarées ne sont pas équivalents. |
| 05Acier inoxydable poli : exécution en atelier | Séparer les outils, maîtriser l’apport thermique et les déformations liés au soudage, éliminer les contaminations et passiver si nécessaire avant le polissage final. | Le certificat matière correspond aux sections et aux fixations de production. |
| 06Acier inoxydable poli : maîtrise de l’exposition au climat du Golfe | Utiliser une surface lisse en nuance 316 ou dans une nuance appropriée, un drainage et un plan de nettoyage en milieu salin dans le Golfe ; même l’inox peut présenter des taches de rouille superficielle (tea staining). | N’autoriser la production que lorsque les détails du projet et le protocole d’entretien maîtrisent ce risque d’exposition précis pour le matériau « Acier inoxydable poli ». |
| 07Acier inoxydable poli : protocole d’entretien en exploitation | Nettoyer dans le sens du poli avec des produits sans chlorures et éliminer les sels avant qu’ils ne se concentrent dans les interstices. | Remettre une méthode de nettoyage et de réparation identifiée par son nom, propre au matériau « Acier inoxydable poli » ; les consignes d’entretien génériques de la famille ne valent pas validation. |
| 08Acier inoxydable poli : limites de refus à la livraison | Refuser la rouille ferreuse, les halos de soudure, les déformations, les rayures profondes, un poli hétérogène ou une nuance non documentée. | L’échantillon signé, la première pièce de série et le contrôle à la livraison doivent tous démontrer l’absence de ce motif de refus pour le matériau « Acier inoxydable poli ». |
02 · Vérification
Matrice des essais et des justificatifs.
Les méthodes d’essai ne sont ni des certificats de conformité ni des seuils d’acceptation automatiques. Le projet doit préciser la méthode, le résultat exigé, la composition testée et le rapport à jour qu’il acceptera.
ISO 9227:2022 + Amd 1:2024
01- Ce que mesure l’essai
- Méthodes au brouillard salin pour détecter les discontinuités du revêtement et évaluer la constance de la qualité.
- Comment l’utiliser ici
- Spécifier séparément l’éprouvette, l’exposition et le critère d’acceptation ; la méthode ne prédit pas la durée de vie en service à long terme et ne classe pas universellement les matériaux. Critère de validation propre au matériau « Acier inoxydable poli » : Le certificat matière correspond aux sections et aux fixations de production.
ISO 2409:2020
02- Ce que mesure l’essai
- Classification par quadrillage de la résistance du revêtement à la séparation.
- Comment l’utiliser ici
- Appliquer à une structure de revêtement appropriée et consigner le substrat, le prétraitement et le durcissement. Critère de validation propre au matériau « Acier inoxydable poli » : La première pièce de série de grand format est inspectée sous l’éclairage du projet, en observant les longues lignes qui se reflètent sur la surface.
ISO 2813:2014
03- Ce que mesure l’essai
- Mesure instrumentale de la brillance pour un contrôle de lot reproductible.
- Comment l’utiliser ici
- Indiquer la géométrie de mesure, la valeur cible et la tolérance établies par l’échantillon de référence. Critère de validation propre au matériau « Acier inoxydable poli » : Utiliser la nuance déclarée, des outils dédiés, nettoyer/passiver les soudures et appliquer un entretien sans chlorures.
Prototype de finition du projet
04- Ce que mesure l’essai
- Angle/soudure/chant réellement fabriqué montrant la préparation et la continuité de la finition.
- Comment l’utiliser ici
- Les petites pastilles de couleur planes ne démontrent ni la couverture des chants, ni le marquage des soudures à travers la finition, ni le brossage directionnel. Critère de validation propre au matériau « Acier inoxydable poli » : Séparer les outils, maîtriser l’apport thermique et les déformations liés au soudage, éliminer les contaminations et passiver si nécessaire avant le polissage final.
03 · Performance
Registre des modes de défaillance et des contrôles.
01Acier inoxydable poli : Taches de rouille superficielle ou rouille au niveau des soudures
- Cause probable
- Nuance inadaptée, contamination ferreuse, passivation insuffisante ou résidus de chlorures.
- Contrôle préventif
- Utiliser la nuance déclarée, des outils dédiés, nettoyer/passiver les soudures et appliquer un entretien sans chlorures.
02Acier inoxydable poli : acceptation d’un remplacement non équivalent
- Cause probable
- L’acier doux poli, le chromage et les nuances d’inox non déclarées ne sont pas équivalents.
- Contrôle préventif
- Acier inoxydable poli ; nuance 304 pour les intérieurs contrôlés appropriés et nuance 316 évaluée pour l’exposition côtière/aux chlorures.
03Acier inoxydable poli : perte des caractéristiques distinctives à la fabrication
- Cause probable
- Le procédé de fabrication ne respecte pas le point de vigilance propre à ce matériau : Séparer les outils, maîtriser l’apport thermique et les déformations liés au soudage, éliminer les contaminations et passiver si nécessaire avant le polissage final.
- Contrôle préventif
- La première pièce de série de grand format est inspectée sous l’éclairage du projet, en observant les longues lignes qui se reflètent sur la surface.
04Acier inoxydable poli : incompatibilité avec l’exposition au climat du Golfe
- Cause probable
- Utiliser une surface lisse en nuance 316 ou dans une nuance appropriée, un drainage et un plan de nettoyage en milieu salin dans le Golfe ; même l’inox peut présenter des taches de rouille superficielle (tea staining).
- Contrôle préventif
- Revoir les détails, changer l’emplacement ou refuser le matériau « Acier inoxydable poli » si l’exposition indiquée ne peut pas être maîtrisée.
05Acier inoxydable poli : dégradation due au nettoyage ou à l’entretien
- Cause probable
- Nettoyer dans le sens du poli avec des produits sans chlorures et éliminer les sels avant qu’ils ne se concentrent dans les interstices.
- Contrôle préventif
- Former l’équipe d’exploitation au protocole d’entretien identifié par son nom et conserver une référence de réparation signée pour le matériau « Acier inoxydable poli ».
| Mode de défaillance | Cause probable | Contrôle préventif |
|---|---|---|
| 01Acier inoxydable poli : Taches de rouille superficielle ou rouille au niveau des soudures | Nuance inadaptée, contamination ferreuse, passivation insuffisante ou résidus de chlorures. | Utiliser la nuance déclarée, des outils dédiés, nettoyer/passiver les soudures et appliquer un entretien sans chlorures. |
| 02Acier inoxydable poli : acceptation d’un remplacement non équivalent | L’acier doux poli, le chromage et les nuances d’inox non déclarées ne sont pas équivalents. | Acier inoxydable poli ; nuance 304 pour les intérieurs contrôlés appropriés et nuance 316 évaluée pour l’exposition côtière/aux chlorures. |
| 03Acier inoxydable poli : perte des caractéristiques distinctives à la fabrication | Le procédé de fabrication ne respecte pas le point de vigilance propre à ce matériau : Séparer les outils, maîtriser l’apport thermique et les déformations liés au soudage, éliminer les contaminations et passiver si nécessaire avant le polissage final. | La première pièce de série de grand format est inspectée sous l’éclairage du projet, en observant les longues lignes qui se reflètent sur la surface. |
| 04Acier inoxydable poli : incompatibilité avec l’exposition au climat du Golfe | Utiliser une surface lisse en nuance 316 ou dans une nuance appropriée, un drainage et un plan de nettoyage en milieu salin dans le Golfe ; même l’inox peut présenter des taches de rouille superficielle (tea staining). | Revoir les détails, changer l’emplacement ou refuser le matériau « Acier inoxydable poli » si l’exposition indiquée ne peut pas être maîtrisée. |
| 05Acier inoxydable poli : dégradation due au nettoyage ou à l’entretien | Nettoyer dans le sens du poli avec des produits sans chlorures et éliminer les sels avant qu’ils ne se concentrent dans les interstices. | Former l’équipe d’exploitation au protocole d’entretien identifié par son nom et conserver une référence de réparation signée pour le matériau « Acier inoxydable poli ». |
04 · Prêt pour le cahier des charges
Clause de spécification prête à copier.
Fournir le mobilier en acier inoxydable poli dans la nuance déclarée : 304 pour les intérieurs contrôlés appropriés et 316 si cette nuance est approuvée pour les expositions littorales/aux chlorures. Soumettre les certificats matière, l’épaisseur des sections, la méthode de soudage/fabrication, la désignation de l’état de surface, le mode de nettoyage/passivation et la nuance des fixations. Approuver une première pièce de série polie aux dimensions réelles de production présentant des soudures reprises pour se fondre dans la finition, une déformation maîtrisée et aucune contamination ferreuse. Les produits de nettoyage contenant des chlorures sont interdits. Un support en acier doux poli ou en acier inoxydable non déclaré n’est pas équivalent.
05 · Contrôle qualité
Plan de contrôle, du dossier de validation à la réception.
01Acier inoxydable poli : identité et provenance
- Inspection
- Acier inoxydable poli ; nuance 304 pour les intérieurs contrôlés appropriés et nuance 316 évaluée pour l’exposition côtière/aux chlorures.
- Acceptation / point d’arrêt
- Les documents, les étiquettes et le matériau livré doivent tous identifier la même composition et la même provenance du matériau « Acier inoxydable poli ».
02Acier inoxydable poli : échantillon de référence
- Inspection
- Substrat structurel résistant à la corrosion et finition miroir/haut poli réparables lorsque la nuance et la fabrication sont maîtrisées.
- Acceptation / point d’arrêt
- Le certificat matière correspond aux sections et aux fixations de production.
03Acier inoxydable poli : fabrication de la première pièce de série
- Inspection
- Séparer les outils, maîtriser l’apport thermique et les déformations liés au soudage, éliminer les contaminations et passiver si nécessaire avant le polissage final.
- Acceptation / point d’arrêt
- La première pièce de série de grand format est inspectée sous l’éclairage du projet, en observant les longues lignes qui se reflètent sur la surface.
04Acier inoxydable poli : essai d’exposition et d’entretien
- Inspection
- Utiliser une surface lisse en nuance 316 ou dans une nuance appropriée, un drainage et un plan de nettoyage en milieu salin dans le Golfe ; même l’inox peut présenter des taches de rouille superficielle (tea staining). Nettoyer dans le sens du poli avec des produits sans chlorures et éliminer les sels avant qu’ils ne se concentrent dans les interstices.
- Acceptation / point d’arrêt
- Utiliser la nuance déclarée, des outils dédiés, nettoyer/passiver les soudures et appliquer un entretien sans chlorures.
05Acier inoxydable poli : acceptation de la livraison
- Inspection
- Refuser la rouille ferreuse, les halos de soudure, les déformations, les rayures profondes, un poli hétérogène ou une nuance non documentée.
- Acceptation / point d’arrêt
- N’accepter la livraison du matériau « Acier inoxydable poli » qu’en l’absence de tout motif de refus déclaré et si la référence signée reste traçable.
| Étape | Inspection | Acceptation / point d’arrêt |
|---|---|---|
| 01Acier inoxydable poli : identité et provenance | Acier inoxydable poli ; nuance 304 pour les intérieurs contrôlés appropriés et nuance 316 évaluée pour l’exposition côtière/aux chlorures. | Les documents, les étiquettes et le matériau livré doivent tous identifier la même composition et la même provenance du matériau « Acier inoxydable poli ». |
| 02Acier inoxydable poli : échantillon de référence | Substrat structurel résistant à la corrosion et finition miroir/haut poli réparables lorsque la nuance et la fabrication sont maîtrisées. | Le certificat matière correspond aux sections et aux fixations de production. |
| 03Acier inoxydable poli : fabrication de la première pièce de série | Séparer les outils, maîtriser l’apport thermique et les déformations liés au soudage, éliminer les contaminations et passiver si nécessaire avant le polissage final. | La première pièce de série de grand format est inspectée sous l’éclairage du projet, en observant les longues lignes qui se reflètent sur la surface. |
| 04Acier inoxydable poli : essai d’exposition et d’entretien | Utiliser une surface lisse en nuance 316 ou dans une nuance appropriée, un drainage et un plan de nettoyage en milieu salin dans le Golfe ; même l’inox peut présenter des taches de rouille superficielle (tea staining). Nettoyer dans le sens du poli avec des produits sans chlorures et éliminer les sels avant qu’ils ne se concentrent dans les interstices. | Utiliser la nuance déclarée, des outils dédiés, nettoyer/passiver les soudures et appliquer un entretien sans chlorures. |
| 05Acier inoxydable poli : acceptation de la livraison | Refuser la rouille ferreuse, les halos de soudure, les déformations, les rayures profondes, un poli hétérogène ou une nuance non documentée. | N’accepter la livraison du matériau « Acier inoxydable poli » qu’en l’absence de tout motif de refus déclaré et si la référence signée reste traçable. |
Justificatifs de validation requis
- +Acier inoxydable poli : Justificatifs d’identité et de provenance : Acier inoxydable poli ; nuance 304 pour les intérieurs contrôlés appropriés et nuance 316 évaluée pour l’exposition côtière/aux chlorures.
- +Acier inoxydable poli : Justificatif signé du choix retenu : Le certificat matière correspond aux sections et aux fixations de production.
- +Acier inoxydable poli : Deuxième critère de validation technique : La première pièce de série de grand format est inspectée sous l’éclairage du projet, en observant les longues lignes qui se reflètent sur la surface.
- +Acier inoxydable poli : Justificatif de conformité en fin de fabrication : Séparer les outils, maîtriser l’apport thermique et les déformations liés au soudage, éliminer les contaminations et passiver si nécessaire avant le polissage final.
- +Acier inoxydable poli : Dossier d’exposition et d’entretien : Utiliser une surface lisse en nuance 316 ou dans une nuance appropriée, un drainage et un plan de nettoyage en milieu salin dans le Golfe ; même l’inox peut présenter des taches de rouille superficielle (tea staining). Nettoyer dans le sens du poli avec des produits sans chlorures et éliminer les sels avant qu’ils ne se concentrent dans les interstices.
- +Acier inoxydable poli : Fiche de refus à la livraison : Refuser la rouille ferreuse, les halos de soudure, les déformations, les rayures profondes, un poli hétérogène ou une nuance non documentée.
Questions à trancher avant validation
- 01Acier inoxydable poli : L’identité exacte a-t-elle été déclarée et justifiée : Acier inoxydable poli ; nuance 304 pour les intérieurs contrôlés appropriés et nuance 316 évaluée pour l’exposition côtière/aux chlorures ?
- 02Acier inoxydable poli : Quelle exigence du projet rend cet élément distinctif nécessaire : Substrat structurel résistant à la corrosion et finition miroir/haut poli réparables lorsque la nuance et la fabrication sont maîtrisées ?
- 03Acier inoxydable poli : L’équipe a-t-elle écarté la solution non équivalente : L’acier doux poli, le chromage et les nuances d’inox non déclarées ne sont pas équivalents ?
- 04Acier inoxydable poli : Comment le fabricant démontrera-t-il le respect de ce contrôle d’exécution : Séparer les outils, maîtriser l’apport thermique et les déformations liés au soudage, éliminer les contaminations et passiver si nécessaire avant le polissage final ?
- 05Acier inoxydable poli : Le projet permet-il de maîtriser cette exposition au climat du Golfe : Utiliser une surface lisse en nuance 316 ou dans une nuance appropriée, un drainage et un plan de nettoyage en milieu salin dans le Golfe ; même l’inox peut présenter des taches de rouille superficielle (tea staining) ?
- 06Acier inoxydable poli : Qui sera responsable de cette règle d’exploitation après la réception : Nettoyer dans le sens du poli avec des produits sans chlorures et éliminer les sels avant qu’ils ne se concentrent dans les interstices ?
Application précise du matériau
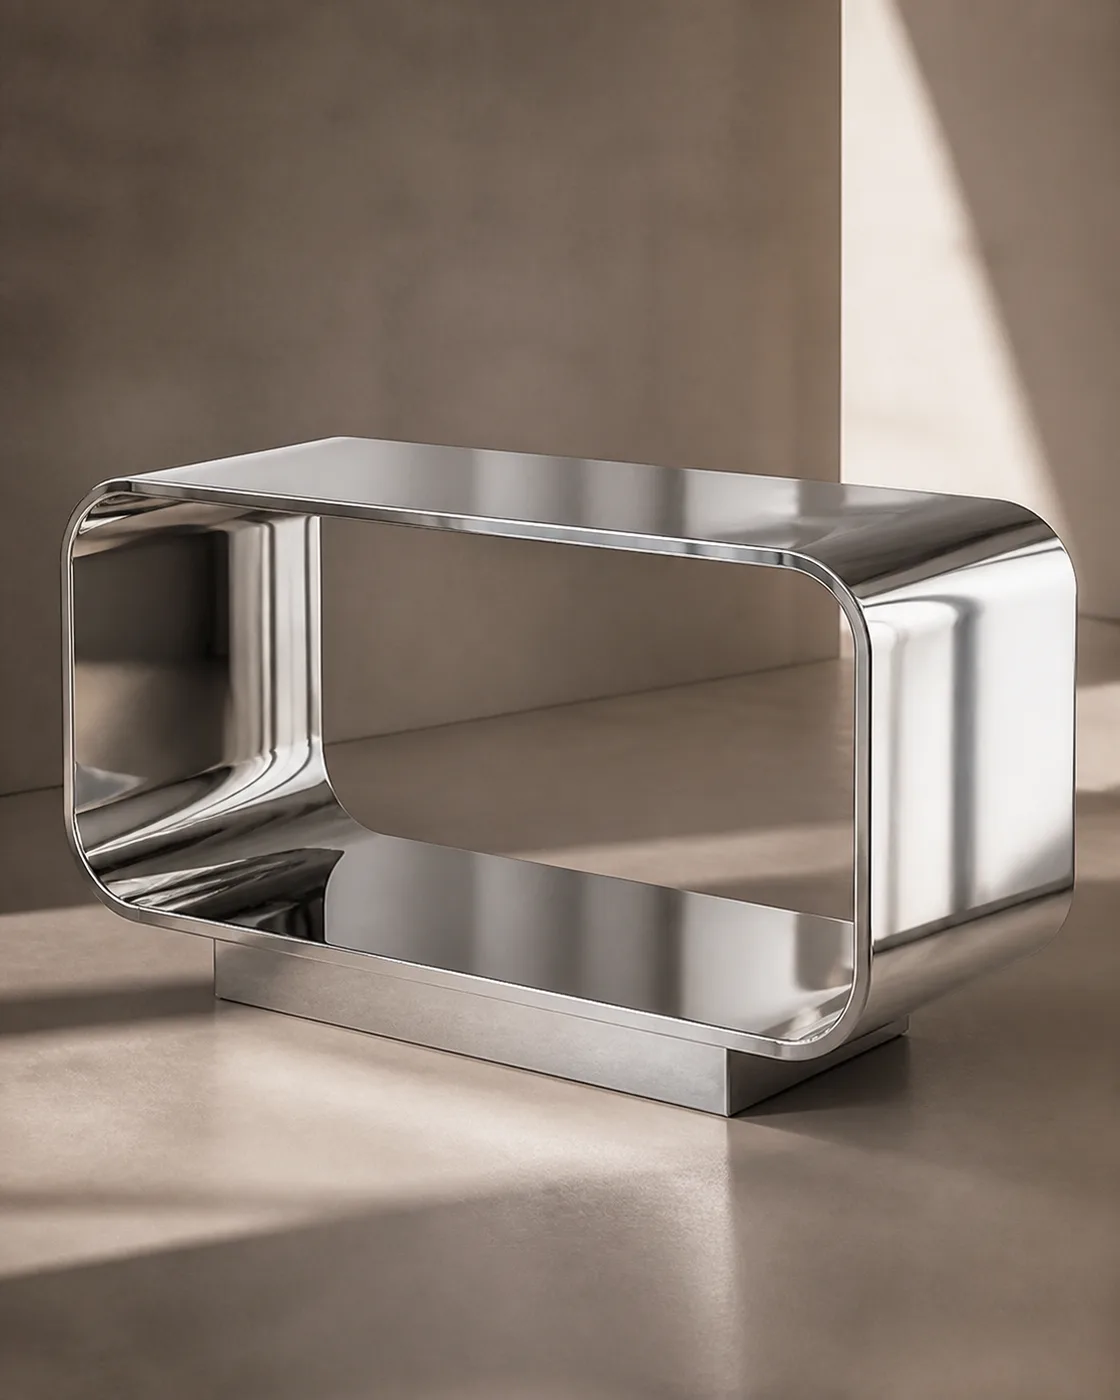
Acier inoxydable poli : application sur un meuble présenté spécifiquement pour ce matériau.
Cette image d’application, propre à ce matériau, présente le matériau « Acier inoxydable poli » sur un meuble présenté spécifiquement pour ce matériau ; elle n’est réutilisée sur aucune autre page de matériau. Pour la couleur, le motif et la finition définitifs, l’échantillon physique approuvé fait foi.
Notes de projet
De l’échantillon à la production.
01
Ce qu’il faut spécifier
Spécifiez à la fois le métal de base et la finition décorative. « Finition laiton » peut désigner du laiton massif, de l’acier laitonné, de l’acier inoxydable PVD ou de la peinture ; les performances et le coût diffèrent considérablement.
02
Fabrication et détails d’exécution
Coordonnez l’emplacement des soudures, l’épaisseur de paroi, le drainage, les fixations dissimulées et l’isolation entre métaux dissemblables. Achevez le meulage et le polissage avant le revêtement décoratif final.
03
Validation de la couleur et de la finition
Un échantillon témoin en métal signé définit la teinte, la texture, la brillance et le sens de brossage. Les grandes pièces fabriquées peuvent se lire différemment des petites plaquettes ; des échantillons grandeur réelle peuvent donc être demandés.
04
Entretien et maintenance
Nettoyez avec un chiffon doux et un détergent neutre doux, puis séchez. Évitez les abrasifs, les nettoyants à base de chlorures et les produits lustrants agressifs ; les pièces en milieu littoral exigent un nettoyage à l’eau douce plus fréquent.
Note de spécification
Cette page est un guide de spécification préliminaire. Aucune valeur, aucune référence de marque ni aucun nom de matériau ne vaut conformité automatique. Les données produit à jour, les rapports d’essais, l’échantillon physique ou la tranche et la construction du mobilier doivent être validés pour chaque projet avant toute commande ou fabrication.
Matériaux apparentés